


Bahasa

Rumah / Berita / Berita Industri / Segel Induksi Panas dalam Kemasan Farmasi: Proses, Penutup, dan Pengendalian Mutu
Segel Induksi Panas dalam Kemasan Farmasi: Proses, Penutup, dan Pengendalian Mutu
2026.10.02
Jalur pengisian 200 botol per menit berhenti tiba-tiba. Setiap tutup pada batch terakhir memiliki lapisan foil yang longgar, dan uji kebocoran gagal. Pelakunya jarang sekali adalah tutupnya sendiri. Sembilan dari sepuluh, proses segel induksi panas tidak selaras. Penyegelan induksi panas bukanlah aplikasi panas yang sederhana. Ia menggunakan medan elektromagnetik untuk menghasilkan panas di dalam tutupnya, melelehkan lapisan polimer dan mengikat lapisan aluminium foil ke tepi wadah. Ketika kekuatan medan, waktu tunggu, atau torsi penutup menyimpang, segel akan rusak secara diam-diam. Artikel ini menjelaskan cara kerja penyegelan induksi, letak kesalahannya, dan cara memilih tutup dan pelapis yang sesuai dengan jalur pengisian Anda.
Cara Kerja Penyegelan Induksi Panas
Kepala penyegel induksi berisi kumparan yang membawa arus bolak-balik frekuensi tinggi. Ini menciptakan medan magnet. Ketika wadah yang tertutup lewat di bawah kepala, medan tersebut menginduksi arus eddy pada lapisan aluminium foil di dalam tutupnya. Foil memanas dalam milidetik. Lapisan polimer pada foil meleleh dan menempel pada bibir wadah. Setelah wadah meninggalkan lapangan, polimer mendingin di bawah tekanan tutupnya, membentuk segel kedap udara.
Proses ini berbeda dengan penyegelan panas konduksi. Penyegelan konduksi menggunakan pelat atau rol yang dipanaskan yang menyentuh tutup atau wadah. Ini memindahkan panas dari luar ke dalam. Penyegelan induksi hanya memanaskan foil, sehingga tutup dan produk tetap dingin. Untuk bahan biologis, vaksin, dan antibiotik yang sensitif terhadap panas, perbedaan tersebut akan melindungi obat tersebut. Hal ini juga mengurangi risiko deformasi tutup dan pembusukan produk.
Parameter penyegelan induksi yang umum untuk jalur farmasi mencakup frekuensi 20 hingga 100 kHz, output daya 1 hingga 6 kW, dan waktu tunggu 0,5 hingga 3 detik. Torsi tutup biasanya turun antara 15 dan 25 inci-pon untuk botol 20 mm dan 20 hingga 35 inci-pon untuk penutupan 28 mm atau lebih besar. Toleransi plus atau minus 2 inci-pon adalah hal biasa. Ketebalan liner foil berkisar antara 0,5 hingga 1,5 mm. Setiap kombinasi wadah, tutup, dan pelapis memerlukan validasinya sendiri.
Parameter Kritis dan Titik Kegagalan
Penyegelan induksi gagal ketika satu atau lebih parameter berpindah ke luar jendela yang divalidasi. Tabel di bawah mencantumkan parameter umum, rentang tipikal, dan cacat yang muncul saat parameter tersebut menyimpang.
| Parameter | Kisaran Khas | Mode Kegagalan jika Di Luar Jangkauan |
|---|---|---|
| Keluaran daya | 1 hingga 6kW | Daya rendah menyebabkan segel lemah atau tidak lengkap; daya tinggi membuat liner menjadi hangus atau tutupnya melengkung. |
| Waktu tinggal | 0,5 hingga 3 detik | Tinggal sebentar membuat polimer tidak meleleh; tinggal lama membuat foil menjadi terlalu panas dan merusak produk. |
| Tutup torsi | 15 hingga 35 inci-pon | Torsi rendah memungkinkan tutupnya terangkat selama pemanasan; torsi tinggi merusak bentuk tutup dan meremukkan liner. |
| Ketebalan lapisan foil | 0,5 hingga 1,5mm | Kertas tipis menjadi panas terlalu cepat; foil tebal membutuhkan lebih banyak tenaga dan mungkin tidak dapat merekat secara merata. |
| Waktu pendinginan | 1 hingga 5 detik | Pendinginan singkat memungkinkan segel bergeser sebelum mengeras; pendinginan yang lama memperlambat saluran tanpa manfaat. |
Cacat lainnya termasuk foil yang tersangkut di dalam tutup, kebocoran segel, dan tutup yang lepas setelah disegel. Foil yang tersangkut di tutupnya biasanya berarti lapisan lilin atau perekat tidak sesuai dengan suhu proses. Kebocoran sering kali berasal dari bibir wadah yang terkontaminasi atau lapisan yang tidak sejajar. Tutup yang longgar dapat disebabkan oleh torsi aplikasi yang rendah atau tutup yang mundur selama pendinginan.
Uji setiap batch dengan setidaknya tiga metode. Uji penetrasi pewarna menunjukkan kebocoran saluran. Uji peluruhan vakum mengukur integritas penutupan wadah. Tes kupas memeriksa kekuatan ikatan antara foil dan wadah. Untuk produk steril, pengujian tekanan ledakan menambah lapisan kepercayaan diri. Dokumentasikan hasilnya dan simpan dalam catatan batch.
Mencocokkan Tutup dan Liner dengan Wadah Anda
Tutup dan pelapisnya harus sesuai dengan permukaan wadah, kecepatan jalur pengisian, dan formulasi obat. Botol injeksi biasanya menggunakan tutup aluminium 20 mm atau 13 mm dengan bukaan tarik atau sobek. Tutup yang dapat ditarik memungkinkan perawat membuka botol tanpa alat, hal ini penting di ruang gawat darurat dan unit perawatan intensif. Lapisan foil di dalamnya harus diposisikan rata pada bibir vial. Kemiringan apa pun menciptakan jalur kebocoran.
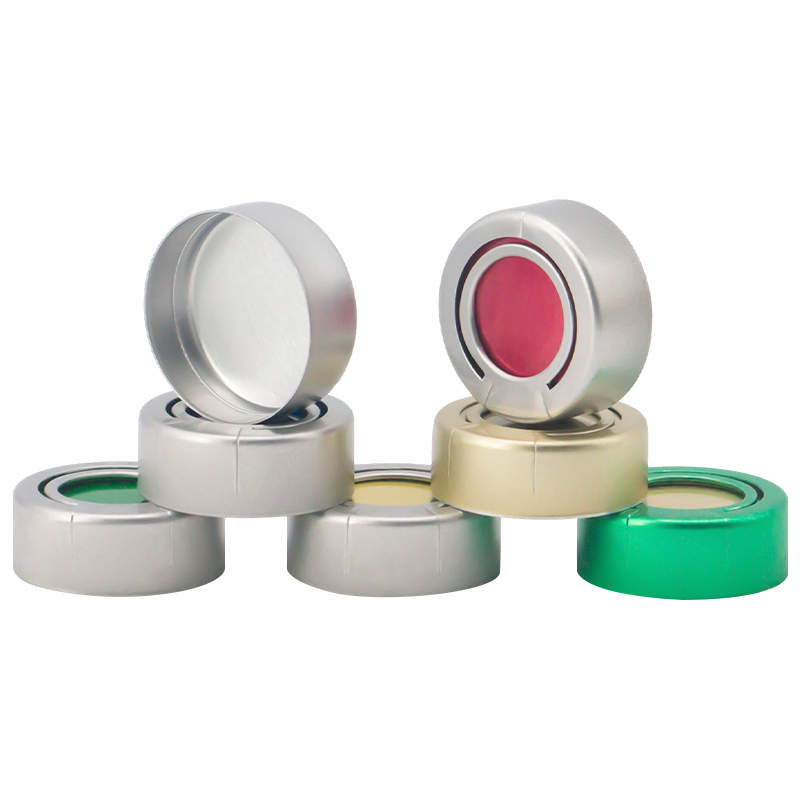 Tutup Cincin Tarik Aluminium Segel aluminium anti rusak yang dirancang untuk botol injeksi. Ini dilengkapi dengan cincin tarik terintegrasi yang, ketika ditarik, melepaskan seluruh tutup aluminium dengan bersih dari vi... Lihat Produk →
Botol infus lebih besar dan berat. Mereka membutuhkan tutup yang tetap aman selama proses autoklaf dan pengangkutan. Tutup aluminium-plastik tipe jembatan menggabungkan cangkang aluminium dengan bagian atas plastik. Struktur jembatan memberikan cengkeraman yang kuat dan bukaan yang bersih. Tutup ini berfungsi baik dengan penyegelan induksi karena bagian atas plastik tidak mengganggu medan magnet. Lapisan ini melekat pada lapisan kaca atau botol plastik.
 Tutup Aluminium-Plastik Tipe Jembatan Tutup penyegel khusus yang dirancang untuk botol infus, terdiri dari tutup aluminium tipe jembatan dan tutup plastik. Lihat Produk →
Botol cairan oral sering kali menggunakan tutup ulir. Tutup sekrup memberikan penutupan yang dapat ditutup kembali setelah segel induksi rusak. Liner harus menempel pada leher botol tanpa meninggalkan residu. Untuk sirup pediatrik dan obat batuk, segel yang rapat mencegah penguapan dan kontaminasi. Torsi tutup harus cukup tinggi untuk menahan liner pada tempatnya namun cukup rendah agar pasien dapat membukanya.
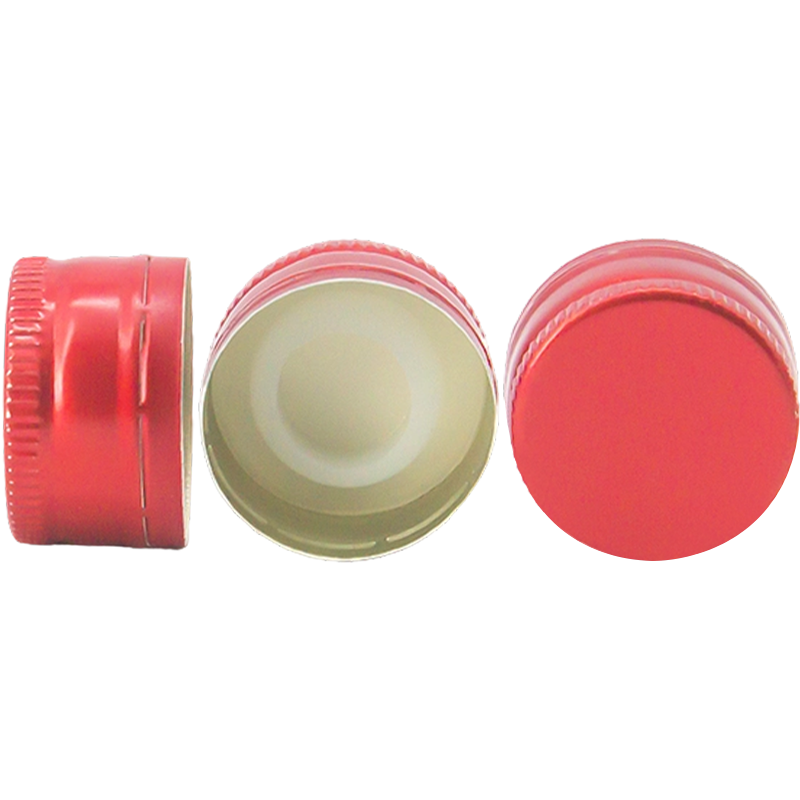 Tutup Sekrup Aluminium Solusi penyegelan hemat biaya dan tahan lama yang dirancang untuk botol cairan oral. Terbuat dari sepotong aluminium, benang ini membentuk benang yang aman dengan mengeritingkannya ke bot... Lihat Produk →
Tutup Euro PP dan penutup plastik lainnya juga mendukung penyegelan induksi jika dilengkapi lapisan foil. Pastikan bahan penutup dapat menahan panas yang dihasilkan dalam foil. Beberapa plastik melunak atau berubah bentuk pada suhu penyegelan. Selalu minta sampel liner dan jalankan uji coba dengan produk Anda yang sebenarnya.
Untuk rincian rinci tentang jenis topi, lihat kami panduan lengkap tutup alumunium untuk vial farmasi .
Pengendalian Mutu dan Harapan Peraturan
Kemasan farmasi tunduk pada peraturan yang ketat. Di Amerika Serikat, Badan Pengawas Obat dan Makanan mengharapkan integritas penutupan wadah untuk produk steril. Di Eropa, Lampiran 1 pedoman Praktik Manufaktur yang Baik mencakup manufaktur steril. Kedua kerangka kerja tersebut memerlukan validasi proses penyegelan yang terdokumentasi. Itu berarti prosedur tertulis untuk pengaturan, pengoperasian, dan pemantauan sealer induksi.
Pemasok topi juga berperan. Penutup harus diproduksi di lingkungan yang terkendali. Jiangsu Changjiang Lids Co., Ltd. mengoperasikan ruang bersih kelas C plus A dan mengikuti persyaratan GMP dan ISO 9001. Perusahaan memproduksi tutup aluminium, tutup aluminium-plastik, dan tutup Euro PP dengan kapasitas tahunan sebesar 3 miliar tutup aluminium dan 800 juta tutup polipropilen. Kemampuan ini mendukung tingkat kebersihan dan ketertelusuran yang dibutuhkan pembeli farmasi.
Saat Anda mengaudit pemasok topi, mintalah sertifikat analisis untuk setiap lot. Pastikan bahan pelapis memenuhi USP Kelas VI atau standar biokompatibilitas setara. Periksa apakah pemasok memvalidasi segel induksi dengan wadah spesifik Anda. Validasi segel generik saja tidak cukup. Penyelesaian kontainer, torsi tutup, dan kecepatan saluran semuanya mengubah hasilnya.
Pertimbangan Pengadaan dan Pengurangan Risiko
Membeli tutup untuk penyegelan induksi bukanlah perbandingan harga yang sederhana. Batasan biaya yang lebih rendah dapat menghemat sepersekian sen per unit, namun segel yang gagal dapat menelan biaya ribuan jika batch yang ditolak. Pertimbangkan faktor-faktor ini sebelum Anda melakukan pemesanan.
- Minta sampel liner dan jalankan uji coba garis pada tiga pengaturan torsi berbeda.
- Mintalah jendela penyegelan induksi yang direkomendasikan untuk penyelesaian wadah Anda.
- Konfirmasikan jumlah pesanan minimum dan waktu tunggu untuk tutup dan liner.
- Periksa apakah pemasok menawarkan penyesuaian OEM untuk warna tutup, logo, atau jenis liner.
- Tinjau klasifikasi kamar bersih dan sertifikat kualitas pemasok.
- Uji segel setelah simulasi pengangkutan dan percepatan penuaan.
Penyimpanan juga penting. Tutup dan pelapis harus tetap berada dalam kantong tertutup sampai digunakan. Kelembapan dapat mempengaruhi lapisan lilin dan polimer. Debu pada lapisan mencegah ikatan yang seragam. Siapkan area pementasan yang terkendali di dekat jalur pengisian dan latih operator untuk menangani tutup dengan sarung tangan bersih.
Hubungi tim kami untuk mendiskusikan persyaratan penyegelan Anda dan meminta sampel. Kami dapat membantu Anda mencocokkan tutup dan liner yang tepat dengan lini pengisian dan produk Anda.
Penyegelan induksi panas adalah sebuah sistem, bukan komponen tunggal. Kepala penyegel, tutup, pelapis, wadah, dan jalur pengisian semuanya berinteraksi. Tutup yang sempurna dengan torsi yang salah akan bocor. Torsi yang sempurna dengan liner yang salah akan hangus atau gagal merekat. Mulailah dengan jendela parameter yang divalidasi, uji setiap batch, dan pilih batas dari pemasok yang memahami persyaratan farmasi. Pendekatan itu melindungi produk Anda, pasien Anda, dan jadwal produksi Anda.
Berita
-
Botol berisi suspensi oral terlepas dari jalurnya, tutupnya dipelintir oleh pelanggan, dan cakram foil tetap menempel di dalam tutupnya, bukan di tepi botol. Tidak ada segel,...
READ MORE -
Botol vaksin meninggalkan jalur pengisian, diangkut dengan truk, dan tiba dengan lapisan tipis cairan di bahunya. Tutupnya rapat, tetapi segel bagian dalamnya tidak pernah te...
READ MORE -
Jalur pengisian 200 botol per menit berhenti tiba-tiba. Setiap tutup pada batch terakhir memiliki lapisan foil yang longgar, dan uji kebocoran gagal. Pelakunya jarang sekali ...
READ MORE -
Botol HDPE yang terisi meninggalkan jalur pengisian dengan tutup yang diputar sesuai spesifikasi. Itu lewat di bawah sealer induksi, dan beberapa detik kemudian foil di dalam...
READ MORE
Produk terkait
-

Solusi pengemasan yang protektif dan steril yang dirancang untuk penyimpanan lensa kontak. Wadah polipropilen (PP) dengan segel foil terintegrasi memastikan integritas produk, retensi kelembapan, d...
Lihat Lebih Banyak -

Solusi pengemasan yang protektif dan steril yang dirancang untuk penyimpanan lensa kontak. Wadah polipropilen (PP) dengan segel foil terintegrasi memastikan integritas produk, retensi kelembapan, d...
Lihat Lebih Banyak
-
Hubungi Kami
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Jalan Mingzhu No. 1, Taman Industri Youfang, Kota Yangzhong, Zhenjiang, Jiangsu, Cina
Informasi yang disediakan di situs web ini hanya dimaksudkan untuk digunakan di negara dan yurisdiksi di luar Republik Rakyat Tiongkok.
-
Produk
Tutup Aluminium-Plastik Tutup Aluminium Batas PP Euro Wadah PP untuk Lensa Kontak dengan Segel Foil Gantungan Plastik untuk Botol Infus Jerigen Plastik -
Ada apa
Kris

-
WeChat
Lilian

Hak Cipta © 2025 Jiangsu Changjiang Lids Co., Ltd. Semua Hak Dilindungi Undang-undang.
Produsen Kemasan Farmasi OEM
Pemasok Tutup Farmasi
