


Bahasa

Rumah / Berita / Berita Industri / Liner Induksi Panas untuk Botol Farmasi: Seleksi dan Penyegelan
Liner Induksi Panas untuk Botol Farmasi: Seleksi dan Penyegelan
2026.10.01
Botol HDPE yang terisi meninggalkan jalur pengisian dengan tutup yang diputar sesuai spesifikasi. Itu lewat di bawah sealer induksi, dan beberapa detik kemudian foil di dalam tutupnya harus direkatkan ke bibir botol. Jika pengaturan liner, tutup, atau sealer salah, kemasan mungkin terlihat baik-baik saja tetapi gagal dalam uji kebocoran. Oleh karena itu, pelapis induksi panas bukanlah cakram foil biasa. Ini adalah bagian dari sistem tertutup yang mencakup tutup, penutup leher wadah, penyegel induksi, dan pemeriksaan kualitas. Panduan ini menjelaskan fungsi liner, cara memilihnya, titik kegagalan segel, dan apa yang harus diverifikasi sebelum produksi.
Apa Itu Liner Induksi Panas dan Apa Isinya
Lapisan induksi panas adalah segel multilapis yang berada di dalam penutup. Ketika wadah yang tertutup melewati medan induksi, lapisan aluminium foil memanas oleh arus eddy. Panasnya melelehkan lapisan segel panas polimer di sisi wadah. Tekanan dari tutupnya menahan lapisan lunak pada bibir botol; setelah pendinginan, foil tetap terikat pada wadah dan membentuk membran tertutup.
| Lapisan | Materi umum | Fungsi utama | Apa yang harus diverifikasi |
|---|---|---|---|
| menggagalkan | Aluminium foil | Menghasilkan panas dan memberikan penghalang kelembaban dan oksigen | Ketebalan, konduktivitas, lubang kecil, kadar |
| Segel panas | Lapisan polimer atau campuran lilin | Ikatan pada bibir wadah ketika dipanaskan | Kompatibilitas dengan HDPE, PP, PET, kaca; kekuatan segel |
| Dukungan | Karton, busa, PET, pulp | Mendukung liner di tutup dan mengontrol kompresi | Ketebalan, kepadatan, springback, tutup pas |
Cara Kerja Penyegelan Induksi Panas
Penyegelan induksi adalah proses non-kontak. Kumparan sealer menciptakan medan elektromagnetik bolak-balik. Aluminium foil di lapisannya memanas, dan lapisan segel panasnya meleleh. Torsi tutup dan beban atas kontainer memberikan tekanan untuk pengikatan. Setelah wadah meninggalkan koil, segelnya mendingin dan menguat.
Empat variabel mengontrol hasilnya:
- Daya: terlalu rendah menyebabkan segel lemah; lapisan luka bakar atau penutup lungsin yang terlalu tinggi.
- Waktu tunggu: kecepatan jalur mengubah waktu pemaparan, jadi resep dengan kecepatan 60 botol per menit mungkin gagal pada kecepatan 120.
- Tekanan dan torsi: torsi rendah menciptakan saluran; torsi yang berlebihan akan merusak tutupnya.
- Pendinginan: ikatan harus mengeras sebelum ditangani atau diberi label.
Tetapkan pengaturan dengan kecepatan wadah, tutup, liner, produk, dan jalur sebenarnya. Pengaturan yang disalin dari ukuran botol lain hanyalah titik awal.
Mengapa Kemasan Farmasi Menggunakan Lapisan Induksi Panas
Dalam kemasan yang diatur, liner mendukung beberapa fungsi sekaligus:
- Bukti kerusakan: segel foil yang terikat menunjukkan wadah belum dibuka.
- Pencegahan kebocoran: menurunkan risiko keluarnya cairan selama pengangkutan.
- Penghalang kelembaban dan oksigen: foil membantu melindungi obat-obatan sensitif.
- Pengendalian kontaminasi: membran membatasi masuknya mikroba.
- Perlindungan pencurian: segel yang rusak terlihat.
Manfaat ini penting untuk botol injeksi, botol infus, botol vaksin, cairan oral, dan reagen diagnostik. Liner tidak menggantikan tutup yang baik atau proses pengisian yang tervalidasi, namun sangat penting untuk integritas penutupan kontainer. Misalnya saja sistem penutupan vial yang menggunakan tutup plastik aluminium untuk botol harus ditinjau sebagai satu kesatuan yang utuh, bukan sebagai bagian yang terpisah.
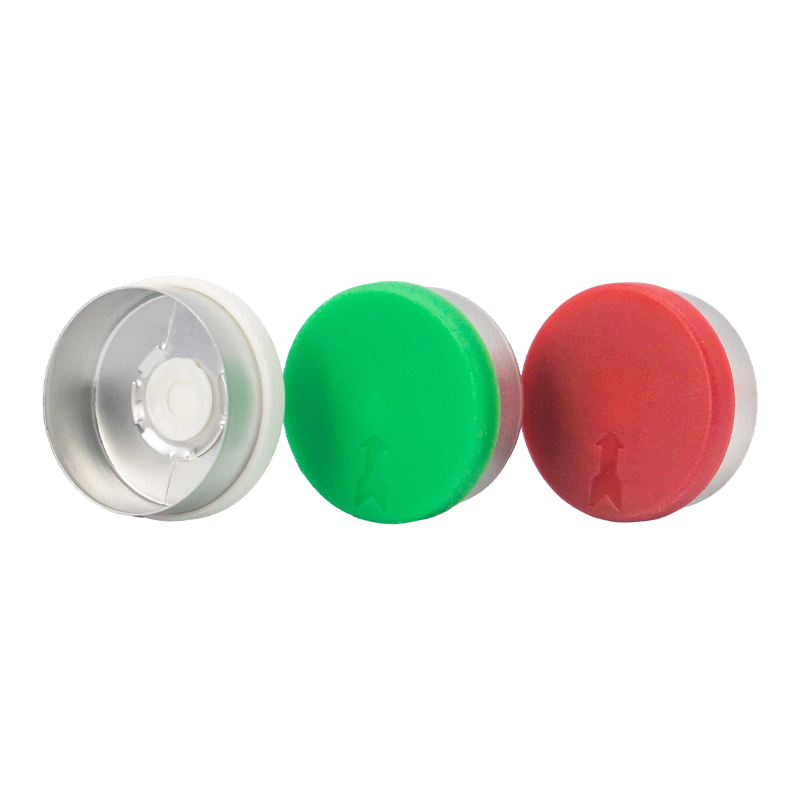 Grosir Tutup Aluminium-Plastik untuk Botol Injeksi dan Botol Vaksin Penutup botol komposit dengan cangkang aluminium, sisipan plastik, dan sumbat karet, dirancang untuk melindungi bahan suntik. Diproduksi di ruang bersih GMP dengan produksi tutup aluminium-plastik skala besar. Lihat Produk →
Memilih Liner yang Tepat untuk Kontainer dan Tutup Anda
Mulailah dengan wadahnya, bukan katalog linernya. Lapisan leher, bahan, dan kondisi permukaan menentukan lapisan segel panas mana yang akan merekat. Liner untuk HDPE mungkin tidak dapat menempel dengan baik pada PP, PET, kaca, atau bibir yang dilapisi. Bahan tutup, kedalaman kantong liner, desain ulir, dan torsi juga mempengaruhi tekanan pada seal.
Periksa item berikut sebelum meminta sampel:
- Bahan wadah dan gambar akhir leher, termasuk diameter, benang, dan kerataan bibir.
- Tipe tutup dan dimensi saku liner.
- Suhu pengisian dan apakah produk diisi panas, diretort, atau dibekukan.
- Metode sterilisasi, seperti etilen oksida, gamma, atau autoklaf.
- Kecepatan garis target, model sealer, dan jangkauan daya.
- Kekuatan segel, tingkat kebocoran, dan kinerja penghalang yang diperlukan.
Bagian belakang busa dapat mentolerir lebih banyak variasi tutup; alas karton mungkin memberikan segel yang lebih kuat. Bagian belakang yang salah dapat terlepas dari tutup atau menempel setelah disegel. Untuk wadah infus, tutup Euro PP dengan desain pullring atau twinport dapat dipasangkan dengan pelapis yang kompatibel, namun jendela segel harus divalidasi.
 Tutup PP Euro Cincin Tarik untuk Botol Infus dan Larutan Tutup polipropilen anti rusak dengan cincin tarik terintegrasi untuk akses bebas alat pada botol infus dan larutan. Liner yang kompatibel dan parameter penyegelan harus divalidasi untuk aplikasinya. Lihat Produk →
Mode Kegagalan Umum dan Cara Mendiagnosisnya
Sebagian besar cacat penyegelan induksi berasal dari ketidakcocokan atau penyimpangan, bukan satu pun lapisan yang buruk. Tabel ini memetakan gejala umum hingga kemungkinan penyebab dan pemeriksaan awal.
| Gejala | Kemungkinan penyebabnya | Pemeriksaan pertama |
|---|---|---|
| Segel lemah atau sebagian | Daya rendah, waktu tunggu singkat, torsi tutup rendah, atau bibir terkontaminasi | Verifikasi keluaran sealer, kecepatan saluran, torsi tutup, dan kondisi bibir |
| menggagalkan stuck in cap | Terlalu panas, lapisan pelepasan salah, atau kompresi tutup berlebihan | Mengurangi daya atau waktu tunggu; periksa konstruksi liner dan kedalaman tutup |
| Liner terbakar atau berubah warna | Daya terlalu tinggi, koil terlalu dekat, atau sealer tembus ganda | Ukur celah koil; konfirmasikan kontainer lewat satu kali dengan kecepatan yang benar |
| Kebocoran setelah disegel | Saluran di bawah foil, leher oval, atau bibir rusak | Periksa lapisan leher, bagian tengah liner, dan area segel dengan pewarna atau uji vakum |
| Distorsi tutup | Panas berlebih atau dinding penutup tipis | Periksa resin tutup, ketebalan dinding, dan waktu pendinginan |
Jangan mengatur daya sendirian. Panas, waktu, tekanan, dan pendinginan berinteraksi. Perubahan pada pemasok tutup atau lot liner dapat menggeser jendela. Catat pengaturan sealer, torsi tutup, lot liner, dan hasil pengujian sehingga penyimpangan dapat dilacak.
Menyiapkan dan Memvalidasi Proses Penyegelan
Mulailah dengan uji coba terkontrol menggunakan wadah produksi, tutup, liner, produk, dan kecepatan lini. Uji daya dan waktu tunggu rendah, sedang, dan tinggi. Periksa pola ikatan untuk cincin seragam tanpa tanda atau saluran terbakar.
Validasi harus mencakup:
- Tes kupas atau pecah segel.
- Penetrasi pewarna atau uji kebocoran peluruhan vakum.
- Inspeksi visual untuk mengetahui cakupan foil, kerutan, dan kerusakan tutup.
- Uji torsi setelah penyegelan dan simulasi pengangkutan.
- Stabilitas atau simulasi pengiriman bila diperlukan.
Selama produksi, periksa kekuatan sealer, kecepatan saluran, torsi tutup, dan kualitas seal pada interval yang ditentukan. Simpan resep terpisah untuk setiap ukuran botol.
Pemasok dan Pemeriksaan Kualitas
Pemasok liner harus memberikan spesifikasi material, data lapisan segel panas, informasi migrasi atau biokompatibilitas jika relevan, ketertelusuran lot, dan jendela penyegelan yang direkomendasikan. Untuk kemasan farmasi, manufaktur di ruang bersih dan sistem mutu yang terdokumentasi mengurangi risiko. Penyelarasan ISO 9001 dan GMP adalah sinyal praktis bahwa pemasok memahami pasar yang diatur.
Jiangsu Changjiang Lids Co., Ltd. telah memproduksi kemasan farmasi sejak tahun 2000 dan mengoperasikan ruang bersih CA. Produknya meliputi tutup aluminium, tutup plastik aluminium, tutup Euro PP, dan penutup botol injeksi, botol infus, dan cairan oral. Disebutkan kapasitas tahunan sebesar 3 miliar tutup aluminium dan plastik aluminium serta 800 juta tutup polipropilen, dengan sistem GMP dan ISO 9001. Karena liner, tutup, dan leher botol harus bekerja sama, pengalaman pembuatan tutup ini relevan. Anda bisa meminta sampel atau tinjauan liner untuk memastikan kecocokan sebelum produksi.
Tanyakan bagaimana lot liner dikontrol dan bagaimana perubahan pada pemasok foil atau film dikelola. Lapisan segel panas baru dapat mengubah kinerja penyegelan, meskipun tutup akhir terlihat sama.
Poin Penting dalam Pemilihan Liner Induksi Panas
- Perlakukan liner sebagai bagian dari sistem penutupan lengkap dengan tutup, wadah, penyegel, dan proses.
- Cocokkan lapisan segel panas dengan bahan wadah dan metode sterilisasi.
- Kontrol daya, waktu tunggu, tekanan, torsi, dan pendinginan sebagai satu jendela.
- Validasi dengan uji kebocoran dan kekuatan segel, lalu pantau produksi.
- Bekerja sama dengan pemasok yang mendokumentasikan material, ketertelusuran lot, dan kontrol ruang bersih.
Liner induksi panas terlihat sederhana, namun melindungi produk dari jalur pengisian ke pasien. Tentukan persyaratan, uji sistem sebenarnya, dan kendalikan proses.
Berita
-
Botol berisi suspensi oral terlepas dari jalurnya, tutupnya dipelintir oleh pelanggan, dan cakram foil tetap menempel di dalam tutupnya, bukan di tepi botol. Tidak ada segel,...
READ MORE -
Botol vaksin meninggalkan jalur pengisian, diangkut dengan truk, dan tiba dengan lapisan tipis cairan di bahunya. Tutupnya rapat, tetapi segel bagian dalamnya tidak pernah te...
READ MORE -
Jalur pengisian 200 botol per menit berhenti tiba-tiba. Setiap tutup pada batch terakhir memiliki lapisan foil yang longgar, dan uji kebocoran gagal. Pelakunya jarang sekali ...
READ MORE -
Botol HDPE yang terisi meninggalkan jalur pengisian dengan tutup yang diputar sesuai spesifikasi. Itu lewat di bawah sealer induksi, dan beberapa detik kemudian foil di dalam...
READ MORE
Produk terkait
-

Solusi dukungan yang aman dan sederhana yang dirancang untuk menyimpan wadah infus dengan aman di lingkungan klinis dan perawatan. Desain datarnya memastikan suspensi stabil di dinding dan akses mu...
Lihat Lebih Banyak -

Solusi dukungan yang aman dan ergonomis yang dirancang untuk menyimpan wadah infus dengan aman di lingkungan klinis dan perawatan. Desain raketnya dengan pegangan terintegrasi memastikan suspensi p...
Lihat Lebih Banyak -

Solusi pengemasan yang protektif dan steril yang dirancang untuk penyimpanan lensa kontak. Wadah polipropilen (PP) dengan segel foil terintegrasi memastikan integritas produk, retensi kelembapan, d...
Lihat Lebih Banyak -

Solusi pengemasan yang protektif dan steril yang dirancang untuk penyimpanan lensa kontak. Wadah polipropilen (PP) dengan segel foil terintegrasi memastikan integritas produk, retensi kelembapan, d...
Lihat Lebih Banyak -

Solusi penyegelan presisi yang dirancang untuk sistem penghantaran obat berbasis kartrid, seperti jarum suntik yang sudah diisi sebelumnya dan injektor pena. Ini memastikan integritas steril dan ak...
Lihat Lebih Banyak
-
Hubungi Kami
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Jalan Mingzhu No. 1, Taman Industri Youfang, Kota Yangzhong, Zhenjiang, Jiangsu, Cina
Informasi yang disediakan di situs web ini hanya dimaksudkan untuk digunakan di negara dan yurisdiksi di luar Republik Rakyat Tiongkok.
-
Produk
Tutup Aluminium-Plastik Tutup Aluminium Batas PP Euro Wadah PP untuk Lensa Kontak dengan Segel Foil Gantungan Plastik untuk Botol Infus Jerigen Plastik -
Ada apa
Kris

-
WeChat
Lilian

Hak Cipta © 2025 Jiangsu Changjiang Lids Co., Ltd. Semua Hak Dilindungi Undang-undang.
Produsen Kemasan Farmasi OEM
Pemasok Tutup Farmasi
